
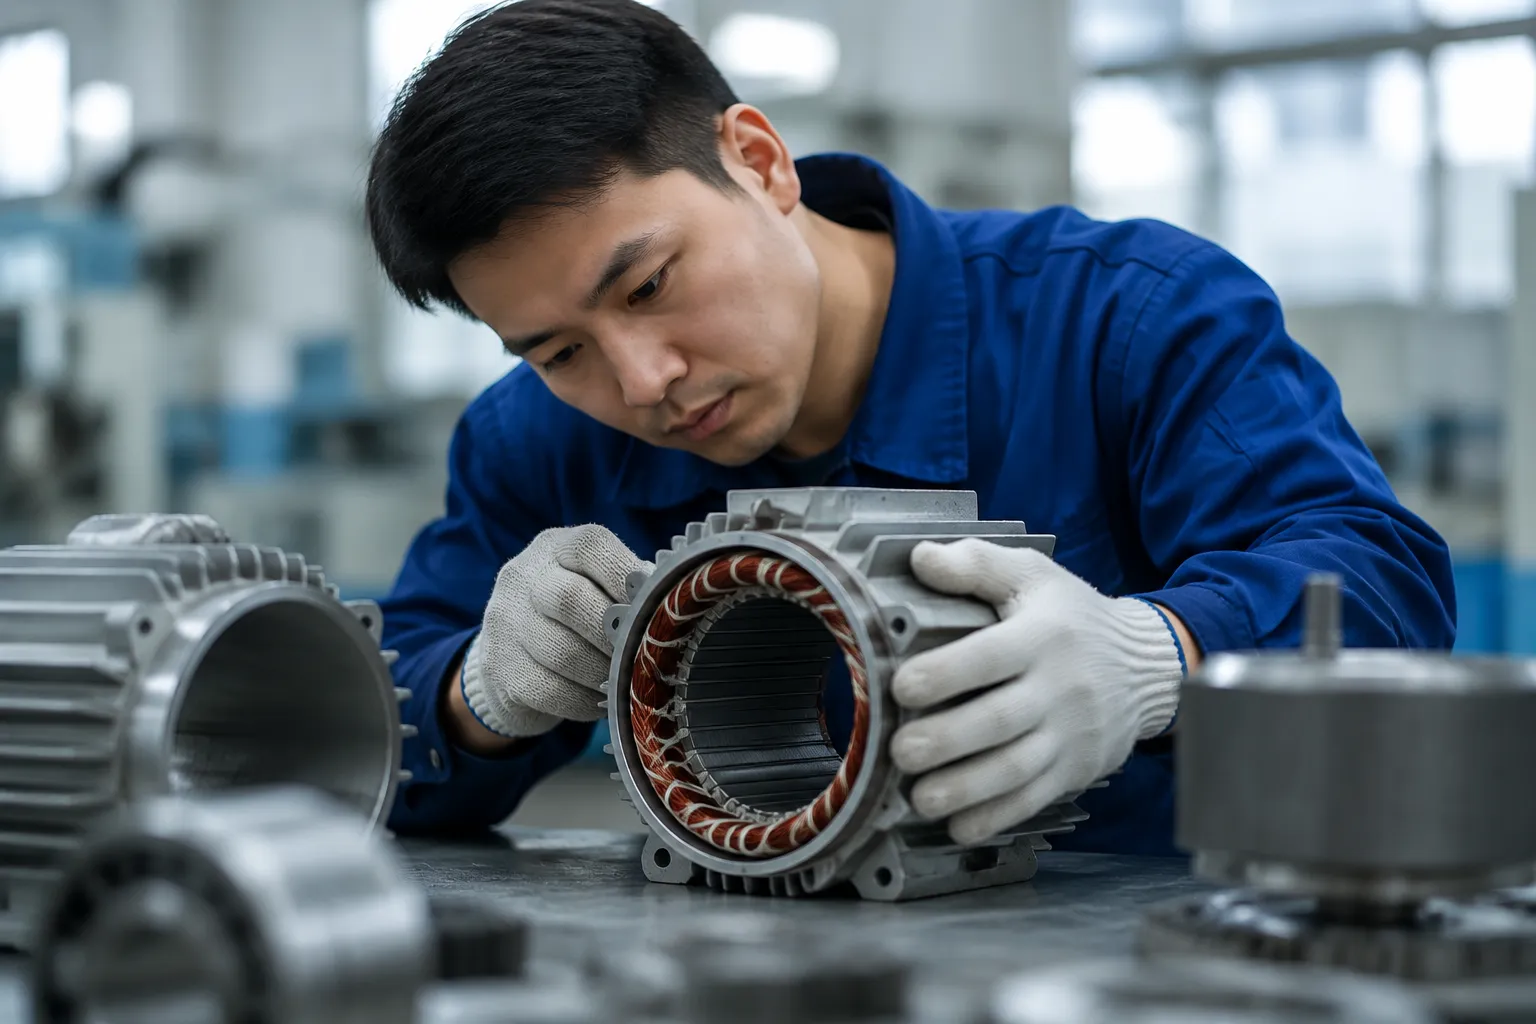
1. 計画的なメンテナンスが総所有コストを削減する理由
産業用電動機の耐用年数全体における総コストは、エネルギーコスト(連続運転する電動機の場合、通常、総耐用年数コストの97~99%)と故障関連コスト(計画外の停止、緊急交換、生産損失)が大部分を占めます。ほとんどの用途において、電動機の購入価格は総耐用年数コストの2%未満です。
電動機の保守プログラムは、2つの異なるメカニズムに基づいて機能します。第一に、ベアリングの汚染、絶縁体の劣化、冷却系の詰まりなどによって蓄積される進行性の損傷を防ぐことで、耐用年数を延ばし、早期故障の頻度を低減します。第二に、保守チームは故障の発生を事前に察知できるため、生産停止期間中に計画的にモーターを交換でき、生産時間中の緊急交換を回避できます。生産損失コストを含めると、緊急交換にかかる費用は、計画交換の4~10倍にもなるのが一般的です。
2. 毎日および毎週の目視点検
電動モーターの日常点検および週次点検は、工具もモーターの隔離も不要で、通常の生産稼働中に、運用担当者または保守担当者が定期的な設備点検の一環として実施します。その簡便さにもかかわらず、生産停止につながる前に、発生しつつある問題の大部分を早期に発見することができます。
通常運転中に各モーターのそばを歩き、基準音からの変化に耳を澄ましてください。ベアリングの軋み音やゴロゴロ音、電気系統の不具合によるハム音の増加、ファンカバーや端子箱のネジの緩みによるガタガタ音などは、計測器の数値に現れる前に耳で確認できます。基準音からの変化があればすぐに記録し、調査を依頼してください。
モーターフレーム(ファンカバーはフレームよりも高温になることがある)に軽く触れて、温かくはあるものの過度に熱くないことを確認してください。周囲温度40℃で通常のS1運転を行っているクラスFモーターのフレーム表面温度は約55~75℃で、触ると温かいですが1~2秒間は触れることができます。フレームが短時間触れるには熱すぎる場合(表面温度が約80℃を超える場合)、過負荷、冷却不良、または周囲温度の上昇を示しており、調査が必要です。
シャフトシール周辺にグリースやオイルの漏れがないか確認してください(シールの摩耗を示します)。フレーム、エンドシールド、またはファスナーに腐食がないか確認してください(食品および化学プラントエリアでは、水分の侵入または化学物質への曝露を示し、直ちに調査が必要です)。冷却フィンにほこりやゴミが蓄積して空気の流れを妨げていないか確認してください。固定ボルトナットが緩んでいるか、または欠落していないか確認してください。カップリングガードが所定の位置にあり、しっかりと固定されているか確認してください。端子ボックスカバーが密閉され、ネジがしっかりと締まっているか確認してください。
モーターが作動中に、モーターフレームに手を軽く平らに当ててみてください。正常な振動はほとんど感じられないはずです。触覚で振動がはっきりと感じられる場合、または取り付け構造に振動が目視できる場合は、機械的な問題が発生していることを示しています(位置ずれ、負荷の不均衡、ベアリングの劣化など)。観察結果を記録し、次の機会に正式な振動測定を実施してください。
3. 月次点検:電流、振動、温度
モータの通常運転負荷下で、クランプメーターを使用して3相すべての電流を測定します。測定値を記録し、銘板に記載されている全負荷電流および過去1ヶ月間の測定値と比較します。許容される電流バランス:3相すべての電流が互いに5%以内の差であること。銘板を超える電流は過負荷を示します。5%を超える電流不均衡は、電源電圧の不均衡または巻線故障の発生を示しており、さらなる調査が必要です。連続する数か月間の電流測定値の傾向は、故障レベルに達する前に徐々に変化していることを示しています。
接触式または赤外線温度計を使用して、駆動側と非駆動側の両方のベアリング位置でベアリングハウジングの温度を測定します。試運転時に設定した基準温度と比較します。同じ周囲温度と負荷で、ベアリング温度が設定した基準温度より10 K上昇した場合は、ベアリングの劣化(汚染、潤滑不良、または疲労の開始)が進行していることを示します。ハウジング表面のベアリング温度が90℃を超えた場合は、傾向に関わらず、直ちに調査する必要があります。
ベアリングハウジングにおける振動速度(mm/s RMS)を水平、垂直、軸方向の3軸で測定します。フレーム56~400の標準モータに対するIEC 60034-14グレードAの制限値2.8 mm/s RMSと比較します。4.5 mm/sを超える値は、調査が必要な問題が発生していることを示しています。数ヶ月にわたる振動の傾向を分析することで、アライメントの劣化、基礎の緩み、またはベアリングの摩耗の進行状況を把握できます。月ごとの振動傾向分析は、電動モータ設備の早期故障検出に最も効果的な状態監視手法です。
4. 年間保守点検:絶縁体、ベアリング、端子
電動機の年間メンテナンスには、計画的な停止期間が必要です。通常は、プラントの定期メンテナンスや機器のオーバーホール期間中に実施されます。作業を開始する前に、電動機を隔離し、ロックアウトして冷却する必要があります。以下の作業は、毎年のメンテナンス期間中に実施する必要があります。
| タスク | 方法 | 受入基準 | 失敗した場合の対処法 |
|---|---|---|---|
| 絶縁抵抗試験 | 500V DCメガオーム計(対地電圧測定用) | 20℃で1MΩ以上 | 乾燥させてから再度テストしてください。それでも残量が少ない場合は、点検して巻き直してください。 |
| 巻線抵抗バランス | 各相にミリオーム計を設置 | ±2%の範囲内のすべてのフェーズ | ターン間短絡または断線がないか調査してください。 |
| 冷却フィン洗浄 | 圧縮空気または真空 | 全ての通路に瓦礫がないこと | ゴミが詰まっている場合は、ブラシを使って手作業で清掃してください。 |
| 端子の締め付け具合の確認 | IEC 60999規格に準拠したトルクレンチ | 緩みや変色はありません。 | 締め直しを行い、変色した端子は交換してください。 |
| ベアリング評価 | 音を聞き、感触でざらつきがないか確認する。グリースの状態を確認する。 | スムーズな回転、新しいグリース | 必要に応じてグリスアップし、表面が粗い場合は交換してください。 |
| 地球継続性チェック | 低抵抗オームメーター、フレームからPEまで | フレームからPE端子までの抵抗値は0.5Ω未満。 | アース線と接続部を確認し、接点を清掃してください。 |
| 位置合わせの再確認 | ダイヤルゲージまたはレーザーアライメント | カップリングメーカーの仕様内 | シムを使って位置を調整し、基礎ボルトを点検する。 |
5. ベアリング交換の間隔と手順
かご形交流誘導電動機において、ベアリングは主要な摩耗部品です。ベアリングの選定と交換間隔は、運転速度、ラジアル荷重、周囲温度、潤滑状態によって異なります。フレームサイズ160Lまでの韓国エバーパワーY2シリーズ電動機は、グリース補充不要の密閉型深溝玉軸受を使用しており、以下の交換間隔で交換する必要があります。フレームサイズ180M以上の電動機は、グリースニップル付きのグリース補充可能なベアリングを使用しています。
| 動作条件 | 置換位置 |
|---|---|
| 通常負荷、周囲温度40℃、連続運転 | 20,000~30,000時間 |
| 高ラジアル荷重(ベルト駆動またはチェーン駆動) | 10,000~15,000時間 |
| 周囲温度が高い(50℃以上) | 10,000~20,000時間 |
| 頻繁な始動/停止(1時間あたり60回以上) | 8,000~12,000時間 |
| VFD駆動(電流リスクを伴う) | 保護なしの場合、5,000~10,000時間 |
ベアリング交換に関する注意事項:片方のベアリングに摩耗の兆候が見られる場合でも、必ずDE側とNDE側の両方のベアリングを同時に交換してください。新品のベアリングと摩耗したベアリングを混用すると、ラジアル方向の剛性が不均一になり、新品のベアリングの摩耗が加速します。モーターのデータプレートまたはKorea Ever-Powerのスペアパーツリストに記載されている仕様と完全に一致するベアリングのみを使用してください。
6.巻線の再ニス塗りおよび巻き直しの判断基準
モーターが完全に乾燥した後、年次絶縁抵抗試験で1MΩ未満の値が出た場合、または目視検査で巻線絶縁体の炭化やコイル部分の亀裂が判明した場合は、モーター巻線の再ニス塗り(表面汚染のみの場合)または巻線全体の巻き直しが必要となります。
ポリエステル樹脂またはエポキシ樹脂を用いた真空加圧含浸(VPI)は、以下の条件を満たす場合に適しています。表面の吸湿または軽度の汚染により絶縁抵抗が1 MΩ未満である場合(巻線構造は機械的に健全な状態であること)。目視検査でコイル部分に焦げ付き、ひび割れ、または物理的な損傷がないこと。巻線抵抗バランスが±2%の範囲内であること(巻線間短絡がないことを示す)。VPIは表面絶縁の完全性を回復させ、通常、清潔で機械的に健全な巻線では絶縁抵抗を100 MΩ以上に回復させます。
以下の場合は、巻き直しが必要です。相間の巻線抵抗が2%以上不均衡である場合(巻線間短絡が確認された場合)、コイル部分に目に見える焦げ付き、炭化、または物理的な損傷がある場合、徹底的な乾燥とVPI処理後も絶縁抵抗が1MΩ未満である場合、またはモーターが電気的に故障した場合(相間短絡または相地間短絡)。11kW未満のモーターについては、巻き直し費用と韓国エバーパワーY2シリーズの新品交換価格を比較してください。この出力レベル以下では、新品モーターへの交換の方が費用対効果が高い場合が多くあります。
7. 電動機のメンテナンススケジュール参照
| タスク | 毎日 | 毎週 | 月刊 | 年間 | 時給 |
|---|---|---|---|---|---|
| 音/騒音チェック | ✓ | — | |||
| フレーム温度タッチチェック | ✓ | — | |||
| 目視検査、触覚による振動検査 | ✓ | — | |||
| 相電流測定(全3相) | ✓ | — | |||
| ベアリング温度(赤外線/接触式) | ✓ | — | |||
| 振動速度測定 | ✓ | — | |||
| 絶縁抵抗測定 | ✓ | — | |||
| 巻線抵抗バランス | ✓ | — | |||
| 端子部の気密性と冷却フィンの洗浄 | ✓ | — | |||
| 位置合わせの再確認 | ✓ | — | |||
| ベアリングの再グリース塗布(フレームサイズ180以上) | 4,000~8,000時間 | ||||
| ベアリング交換(フレームサイズ160Lまで対応) | 20,000~30,000時間 |
8. よくある質問
Cxmによる編集


